Cara Menghitung OEE: Rumus, Contoh Perhitungan, dan Kesalahan yang Membuat Angkanya Menyesatkan
OEE mengukur seberapa efektif waktu produksi dipakai untuk menghasilkan produk yang memenuhi spesifikasi. Nilainya didapat dari perkalian tiga komponen: Availability, Performance, dan Quality.
OEE sebenarnya hanya menjawab satu pertanyaan
Di antara banyak metrik manufaktur, OEE (Overall Equipment Effectiveness) mungkin yang paling sering dibahas. Sekaligus, yang paling sering disalahartikan.
Banyak perusahaan menganggap OEE sebagai ukuran efisiensi mesin. Padahal konsep dasarnya jauh lebih sederhana.
Dari seluruh waktu yang sudah dialokasikan untuk produksi, berapa banyak yang benar-benar menjadi produk yang memenuhi spesifikasi?
Pertanyaannya terdengar sederhana, tetapi jawabannya tidak pernah ditentukan oleh satu faktor saja.
Sebuah mesin mungkin jarang downtime, tetapi berjalan jauh di bawah kapasitas idealnya. Mesin lain bisa jalan di kecepatan maksimum, tetapi menghasilkan terlalu banyak reject.
Karena itulah OEE dibangun dari tiga komponen yang saling melengkapi: Availability, Performance, dan Quality.
Ketiganya menunjukkan ke mana kapasitas produksi hilang.
- Availability menunjukkan kapasitas yang hilang karena equipment berhenti.
- Performance menunjukkan kapasitas yang hilang karena kecepatan produksi turun.
- Quality menunjukkan output yang hilang karena produk tidak memenuhi spesifikasi.
Kalikan ketiganya, dan hasilnya adalah nilai OEE.
OEE = Availability × Performance × Quality
Angka 100% berarti seluruh waktu produksi terpakai optimal. Tidak ada downtime, kecepatan tidak turun, dan tidak ada produk yang ditolak.
Dalam praktiknya, kondisi itu hampir tidak pernah terjadi.
Dan memang, mengejar 100% bukan tujuan OEE.
Tujuannya juga bukan sekadar angka tinggi di dashboard.
Tujuan utamanya adalah menemukan sumber kerugian terbesar di lantai produksi, supaya perbaikan bisa difokuskan ke area yang benar-benar membatasi kapasitas.
Rumus OEE: tiga komponen yang menentukan efektivitas produksi
OEE dihitung dari tiga komponen: Availability, Performance, dan Quality.
Rumusnya sangat sederhana.
OEE = Availability × Performance × Quality
Namun ada satu hal yang sering mengejutkan saat perusahaan mulai menghitung OEE secara konsisten.
Ketiga komponennya tidak dijumlahkan, tetapi dikalikan.
Artinya, penurunan kecil di tiap faktor bisa berdampak jauh lebih besar pada nilai akhirnya.
Misalnya, tiga komponen yang masing-masing 90% tidak menghasilkan OEE 90%.
Hasilnya hanya 72,9%.
Itu sebabnya banyak perusahaan kaget melihat OEE mereka jauh lebih rendah dari perkiraan saat pertama kali mengukurnya.
| Faktor | Yang diukur | Rumus |
|---|---|---|
| Availability | Berapa lama equipment benar-benar tersedia untuk berproduksi | Run Time ÷ Planned Production Time |
| Performance | Seberapa dekat kecepatan aktual dengan kecepatan ideal | (Total Count × Ideal Cycle Time) ÷ Run Time |
| Quality | Berapa banyak produk yang memenuhi spesifikasi | Good Count ÷ Total Count |
Ada satu prinsip yang sangat penting dalam menghitung OEE.
Performance harus selalu dihitung dengan Ideal Cycle Time, bukan kecepatan rata-rata yang biasa dicapai di lapangan.
Kalau yang dipakai kecepatan historis, hampir semua lini akan terlihat baik-baik saja.
Akibatnya, kerugian dari kecepatan yang turun tidak pernah terlihat di data.
Padahal di banyak pabrik, justru kecepatan yang turun inilah penyebab terbesar hilangnya kapasitas.
Contoh perhitungan OEE dalam satu shift
Supaya lebih mudah, kita pakai contoh sebuah lini filling dalam satu shift.
Datanya seperti ini.
- Durasi shift: 8 jam (480 menit)
- Waktu istirahat terjadwal: 30 menit
- Planned Production Time: 450 menit
- Breakdown dan changeover: 62 menit
- Total produksi: 18.400 botol
- Produk reject dan rework: 520 botol
- Ideal Cycle Time: 0,02 menit per botol (50 botol per menit)
Data sesederhana ini sudah cukup untuk menghitung ketiga komponen OEE.
Hitung Availability dulu, lalu Performance dan Quality.
Setelah ketiganya didapat, kalikan semuanya untuk mendapat nilai OEE.
1. Menghitung Availability
Availability mengukur berapa banyak waktu produksi yang benar-benar terpakai dibandingkan waktu yang dijadwalkan.
Dengan kata lain, komponen ini menjawab satu pertanyaan:
Dari seluruh waktu yang seharusnya dipakai untuk produksi, berapa lama equipment benar-benar jalan?
Run Time = 450 - 62 = 388 menit

Availability = 388 ÷ 450

Availability = 0,862 = 86,2%
Artinya, dari 450 menit waktu produksi yang direncanakan, equipment hanya jalan 388 menit.
62 menit sisanya hilang karena breakdown dan changeover.
2. Menghitung Performance
Setelah tahu berapa lama equipment jalan, langkah berikutnya adalah melihat apakah produksinya berjalan sesuai kapasitas ideal.
Di sinilah Performance dipakai.
Waktu ideal untuk 18.400 botol

= 18.400 × 0,02

= 368 menit

Performance = 368 ÷ 388

Performance = 0,948 = 94,8%
Walaupun equipment jalan 388 menit, output-nya hanya setara 368 menit di kecepatan ideal.
Artinya, ada kapasitas yang hilang karena kecepatan produksi turun.
Selisihnya memang terlihat kecil.
Namun di skala produksi yang lebih besar, kehilangan kecepatan beberapa persen saja bisa sangat berpengaruh pada output.
3. Menghitung Quality
Komponen terakhir adalah Quality.
Komponen ini mengukur berapa banyak produk yang benar-benar memenuhi spesifikasi dibandingkan total produksi.
Good Count = 18.400 - 520

Good Count = 17.880 botol

Quality = 17.880 ÷ 18.400

Quality = 0,972 = 97,2%
Artinya, sekitar 2,8% dari total produksi tidak memenuhi standar kualitas.
Dalam praktiknya, persentase reject yang terlihat kecil pun bisa berdampak besar pada biaya produksi, terutama di lini dengan volume tinggi.
4. Menghitung OEE
Setelah ketiga komponen didapat, langkah terakhir adalah mengalikannya.
OEE = 0,862 × 0,948 × 0,972

OEE = 0,795 = 79,5%
Ada cara lain untuk mengecek hasilnya.
(Good Count × Ideal Cycle Time)
÷ Planned Production Time

(17.880 × 0,02) ÷ 450

= 79,5%
Kedua cara harus menghasilkan angka yang sama.
Kalau hasilnya beda, biasanya ada kesalahan di data input atau cara hitungnya.
Cara membaca hasil OEE
OEE 79,5% bukan sekadar berarti perusahaan kehilangan 20,5% kapasitas secara abstrak.
Maknanya jauh lebih konkret.
Dari 450 menit waktu produksi yang direncanakan, hanya 358 menit yang benar-benar menghasilkan produk sesuai spesifikasi pada kecepatan ideal.
Dengan kata lain, ada 92 menit kapasitas produksi yang hilang dalam satu shift.
Sebagian besar berasal dari 62 menit downtime.
Inilah yang membuat OEE begitu berharga sebagai alat analisis di manufaktur.
Angka akhirnya hanya indikator.
Yang jauh lebih penting adalah memahami ke mana waktu produksi itu hilang.
Apakah kapasitas hilang karena breakdown?
Apakah karena kecepatan yang turun?
Atau justru karena reject yang tinggi?
Pada akhirnya, perbaikan tidak dimulai dari angka OEE.
Perbaikan dimulai dari memahami penyebab di balik angka itu.
Enam kerugian besar dalam OEE
Salah satu alasan OEE masih jadi standar di banyak industri sampai sekarang: metrik ini tidak berhenti di satu angka.
OEE juga membantu menemukan sumber kerugian di lantai produksi.
Dalam TPM (Total Productive Maintenance), kerugian produksi dikelompokkan menjadi enam kategori.
Setiap kategori masuk ke salah satu komponen OEE.
| Faktor | Kerugian | Contoh di lantai produksi |
|---|---|---|
| Availability | Breakdown | Motor conveyor rusak, PLC fault |
| Availability | Setup dan changeover | Pergantian ukuran produk, penggantian tooling, penyesuaian resep |
| Performance | Berhenti singkat (minor stops) | Botol tersangkut, sensor perlu di-reset, feeder macet |
| Performance | Kecepatan berkurang | Lini dijalankan di bawah kapasitas karena getaran, keausan, atau keterbatasan material |
| Quality | Reject saat startup | Produk pertama setelah changeover belum memenuhi spesifikasi |
| Quality | Reject saat produksi | Seal gagal, label tidak presisi, volume pengisian tidak sesuai |
Menariknya, dua kategori yang terkait Performance sering menjadi penyumbang terbesar rendahnya OEE.
Ironisnya, keduanya justru paling jarang tercatat.
Minor stop sering dianggap terlalu singkat untuk dilaporkan, sementara kecepatan yang turun sering dianggap normal.
Akibatnya, sebagian besar kapasitas yang hilang tidak pernah muncul di laporan produksi.
Kenapa OEE hitungan manual hampir selalu lebih tinggi
Sampai sekarang, banyak perusahaan masih menghitung OEE dari spreadsheet, laporan shift, atau catatan operator.
Cara ini memang lebih mudah.
Namun hampir selalu ada akibatnya.
OEE cenderung terlihat lebih baik daripada kondisi sebenarnya di lapangan.
Biasanya bukan karena datanya dimanipulasi.
Masalahnya ada pada cara data dikumpulkan, yang belum bisa menangkap semua kejadian selama produksi.
Berhenti sebentar sering tidak tercatat
Downtime besar biasanya mudah dikenali.
Kalau mesin berhenti satu jam karena rusak, kejadiannya hampir pasti masuk laporan.
Lain halnya dengan downtime yang singkat.
Bayangkan sebuah lini filling berhenti selama tiga menit karena botol tersangkut.
Operator membereskannya, lini jalan lagi, dan produksi kembali normal.
Kejadian itu mungkin tidak pernah dicatat.
Kalau itu terjadi dua puluh kali dalam satu shift, satu jam kapasitas produksi hilang tanpa pernah terlihat di data.
Penurunan kecepatan sering terjadi tanpa disadari
Kerugian karena kecepatan turun bahkan lebih sulit dikenali.
Misalnya, sebuah lini seharusnya menghasilkan 50 botol per menit.
Namun karena berbagai hal, kecepatan aktualnya hanya 42 botol per menit.
Karena equipment masih terus jalan, operator sering menganggap produksi berjalan normal.
Padahal selisih delapan botol per menit bisa berarti ribuan unit yang tidak pernah diproduksi dalam satu shift.
Penyebab downtime sering ditentukan belakangan
Di banyak pabrik, laporan downtime baru diisi setelah shift berakhir.
Masalahnya, manusia tidak mungkin mengingat puluhan kejadian kecil selama delapan jam produksi.
Akibatnya, penyebab downtime sering disederhanakan menjadi beberapa kategori umum yang paling mudah diingat.
Makin lama jeda antara kejadian dan pencatatan, makin besar kemungkinan datanya tidak akurat.
Definisi planned downtime sering diubah
Ini salah satu penyebab paling umum OEE naik tanpa produksinya benar-benar membaik.
Begitu cleaning, setup, atau changeover dipindahkan ke planned downtime, dasar perhitungan OEE ikut berubah.
Availability pun naik.
Padahal tidak ada tambahan waktu produksi sama sekali.
Yang berubah hanya cara datanya dikelompokkan.
Dampaknya jauh lebih besar daripada sekadar angka yang tidak akurat.
OEE yang terlalu tinggi bisa mendorong perusahaan mengambil keputusan yang salah.
Sumber kerugian terbesar justru sering tersembunyi di bagian yang tidak pernah tercatat.
Empat prinsip supaya OEE benar-benar berguna bagi bisnis
Angka OEE tidak boleh dibaca tanpa konteks.
Supaya benar-benar berguna, ada beberapa prinsip yang perlu dipegang.
1. Ukur equipment yang menjadi bottleneck
Tidak semua equipment perlu diukur dengan OEE.
Dahulukan equipment yang benar-benar membatasi kapasitas produksi.
Kalau sebuah mesin bukan bottleneck, menaikkan OEE-nya belum tentu menaikkan output pabrik secara keseluruhan.
Sering kali hasilnya justru WIP (work-in-progress) yang menumpuk.
2. Tetapkan definisinya, lalu pertahankan
OEE hanya bisa dibandingkan kalau cara hitungnya konsisten.
Mengubah kategori downtime di tengah periode pengukuran membuat data historis kehilangan maknanya.
Perbandingan antarbulan atau antartahun pun tidak valid lagi.
3. Jangan hanya melihat angka akhirnya
Dua lini bisa punya OEE yang sama, tetapi masalahnya sangat berbeda.
Lini dengan Availability rendah mungkin butuh perbaikan di maintenance.
Lini lain dengan Quality rendah mungkin perlu meninjau parameter proses, material, atau cara kerjanya.
Nilai akhirnya sama.
Tetapi perbaikannya bisa sangat berbeda.
4. Pakai OEE untuk diagnosis, bukan sebagai target
Begitu OEE dijadikan target kinerja, fokus tim sering ikut berubah.
Yang dikejar bukan lagi proses yang lebih baik, tetapi angka yang lebih baik.
Di titik inilah definisi downtime mulai diutak-atik supaya laporannya terlihat bagus.
Padahal sumber kerugiannya masih ada.
OEE seharusnya dipakai untuk menemukan masalah, bukan menyembunyikannya.
Yang berubah saat data diambil langsung dari equipment
Rumus OEE tidak berubah.
Availability, Performance, dan Quality tetap dihitung dengan prinsip yang sama.
Yang berubah adalah kualitas datanya.
Saat status equipment dan data produksi dibaca langsung lewat OPC UA, MQTT, atau Modbus TCP, kerugian kecil yang tadinya tidak terlihat mulai tercatat otomatis.
Minor stop tidak lagi bergantung pada ingatan operator.
Kecepatan yang turun bisa langsung dihitung dari selisih cycle time aktual dan cycle time ideal.
Operator tetap berperan penting, terutama dalam mengelompokkan penyebab downtime.
Bedanya, pencatatan dilakukan saat kejadiannya masih berlangsung, bukan berjam-jam setelah produksi selesai.
Hasilnya sering kali mengejutkan.
OEE justru turun.
Namun itu tidak berarti performa pabrik menurun.
Sebaliknya, itu tanda bahwa kerugian yang tadinya tersembunyi akhirnya terlihat.
Dan sejak awal, memang itulah tujuan OEE.
Menunjukkan ke mana waktu produksi benar-benar hilang.
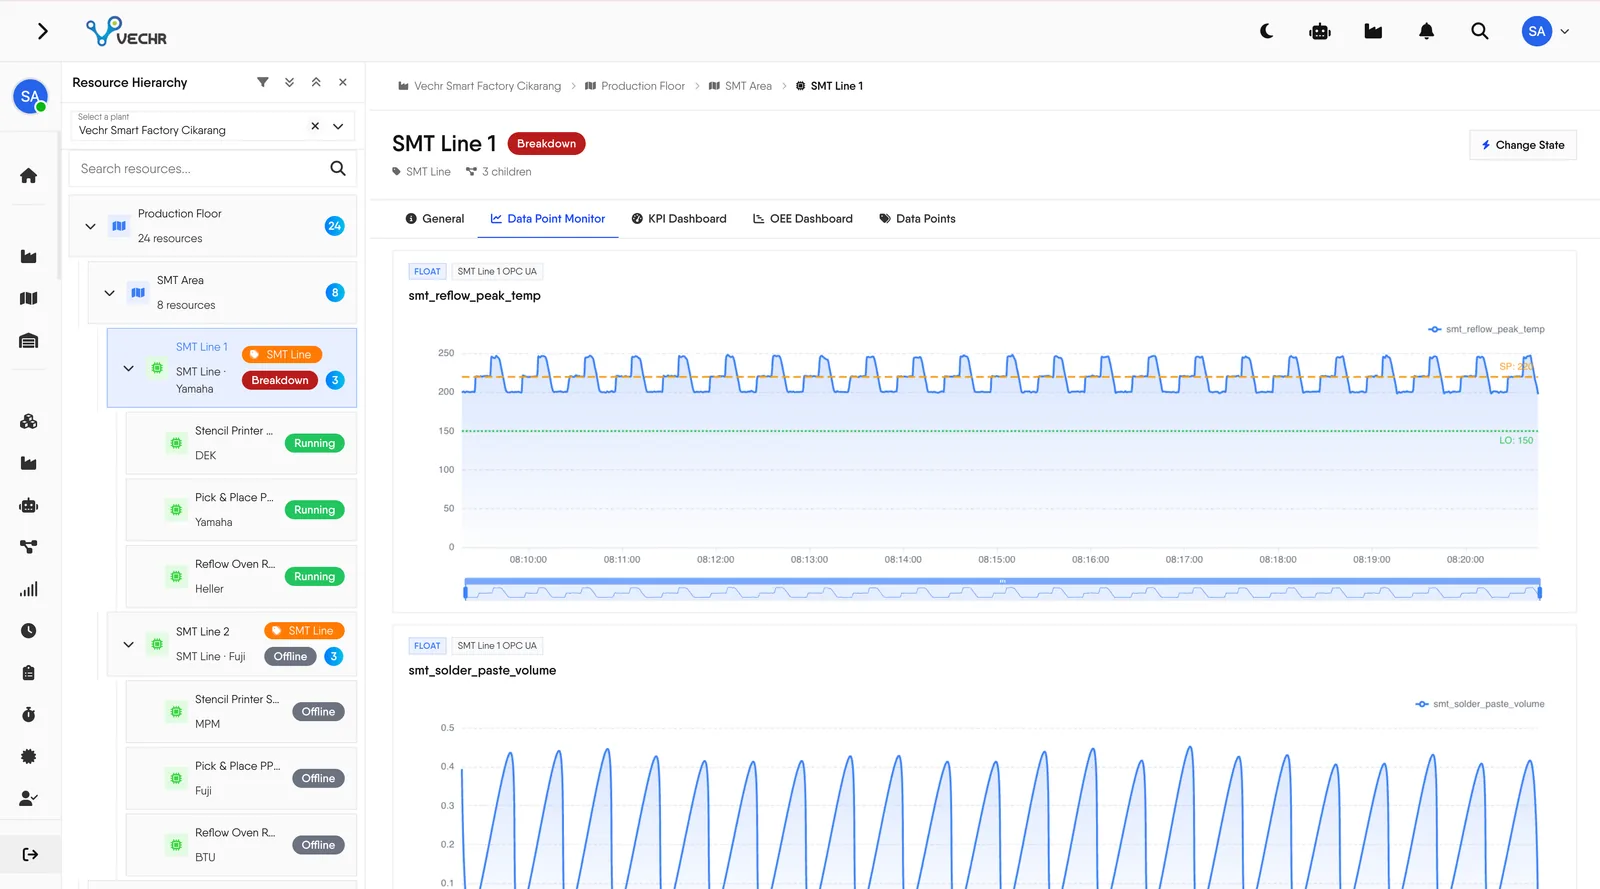
Bagaimana VECHR MES membantu data OEE lebih akurat
Di banyak pabrik, OEE masih dihitung di spreadsheet. Downtime dicatat di formulir terpisah, data maintenance di aplikasi lain, dan informasi kualitas di sistem lain lagi.
Saat OEE turun, tim produksi sering menghabiskan waktu mengumpulkan data dari banyak sumber hanya untuk menjawab satu pertanyaan sederhana.
Apa yang sebenarnya terjadi di lantai produksi?
VECHR MES mengambil jalan lain.
Status equipment dibaca langsung di level resource lewat OPC UA, MQTT, dan Modbus TCP. Setiap perubahan status, kecepatan, dan transisi operasional dicatat real-time, jadi kerugian produksi bisa dikenali sejak awal.
Minor stop tidak lagi hilang hanya karena tidak sempat dicatat.
Kecepatan yang turun tetap terukur walaupun lininya tidak benar-benar berhenti.
Lebih dari 30 kategori downtime standar membantu operator mengelompokkan penyebab gangguan secara konsisten di semua lini. Karena dicatat saat kejadian masih berlangsung, datanya jauh lebih akurat daripada catatan yang dibuat berjam-jam setelah shift selesai.
Namun manfaat terbesarnya bukan sekadar OEE yang lebih akurat.
Keunggulan utamanya ada pada data yang saling terhubung.
Karena OEE dihitung di platform yang sama dengan production order, material, quality, dan aktivitas operator, setiap perubahan performa bisa langsung ditelusuri ke konteks produksinya.
Tim produksi tidak hanya tahu OEE turun, tetapi juga paham penyebabnya.
Order yang sedang jalan, produk yang dibuat, material yang dipakai, operator yang bertugas, sampai langkah proses yang sedang berjalan bisa dianalisis dalam satu tampilan.
MTTR dan MTBF juga dihitung dari sumber data yang sama.
Riwayat maintenance, event equipment, dan performa produksi ada dalam satu platform, jadi hubungan antara kondisi peralatan dan dampaknya ke produktivitas bisa dianalisis tanpa menggabungkan data dari banyak aplikasi.
Pada akhirnya, tujuan OEE bukan angka yang terlihat menarik di dashboard.
Tujuannya adalah membantu perusahaan memahami kerugian yang benar-benar terjadi di lantai produksi, menentukan prioritas perbaikan, dan mengambil keputusan dari data yang bisa dipercaya.
Karena itu, OEE seharusnya tidak dipandang sekadar indikator performa.
OEE adalah alat untuk menemukan hambatan produksi, menambah kapasitas, dan membangun perbaikan yang berkelanjutan.
Pertanyaan yang Sering Diajukan
Berapa nilai OEE yang bisa disebut bagus?
Angka 85% sering dipakai sebagai patokan world-class di discrete manufacturing. Namun angka itu hanya bermakna kalau cara hitungnya konsisten. OEE 70% dari data aktual jauh lebih berharga daripada OEE 90% yang didapat dengan mengabaikan sebagian kerugian produksi.
Apakah planned downtime termasuk dalam perhitungan Availability?
Tidak. OEE dihitung dari waktu produksi yang memang dijadwalkan. Waktu di luar jadwal, seperti hari libur atau preventive maintenance yang sudah direncanakan, tidak ikut dihitung. Masalahnya muncul saat cleaning atau changeover dipindahkan ke planned downtime hanya supaya OEE naik.
Apa perbedaan OEE, OOE, dan TEEP?
Bedanya ada pada dasar waktunya. OEE memakai planned production time. OOE ikut menghitung waktu operasi yang tersedia tetapi tidak dijadwalkan. TEEP memakai seluruh waktu kalender. Ketiganya menjawab pertanyaan yang berbeda.
Kenapa hasil hitungan manual biasanya lebih tinggi?
Karena banyak kerugian kecil yang tidak pernah tercatat. Minor stop, microstop, dan penurunan kecepatan sering tidak masuk laporan produksi. Akibatnya, OEE hasil hitungan manual hampir selalu terlihat lebih baik daripada kenyataannya.
Apakah OEE cocok untuk semua jenis produksi?
Tidak selalu. OEE paling berguna untuk equipment yang menjadi bottleneck dan kapasitasnya jelas terukur. Menaikkan OEE di equipment yang bukan bottleneck belum tentu menaikkan output pabrik secara keseluruhan.