Finite-capacity scheduling yang memahami mesin, tangki, dan pompa
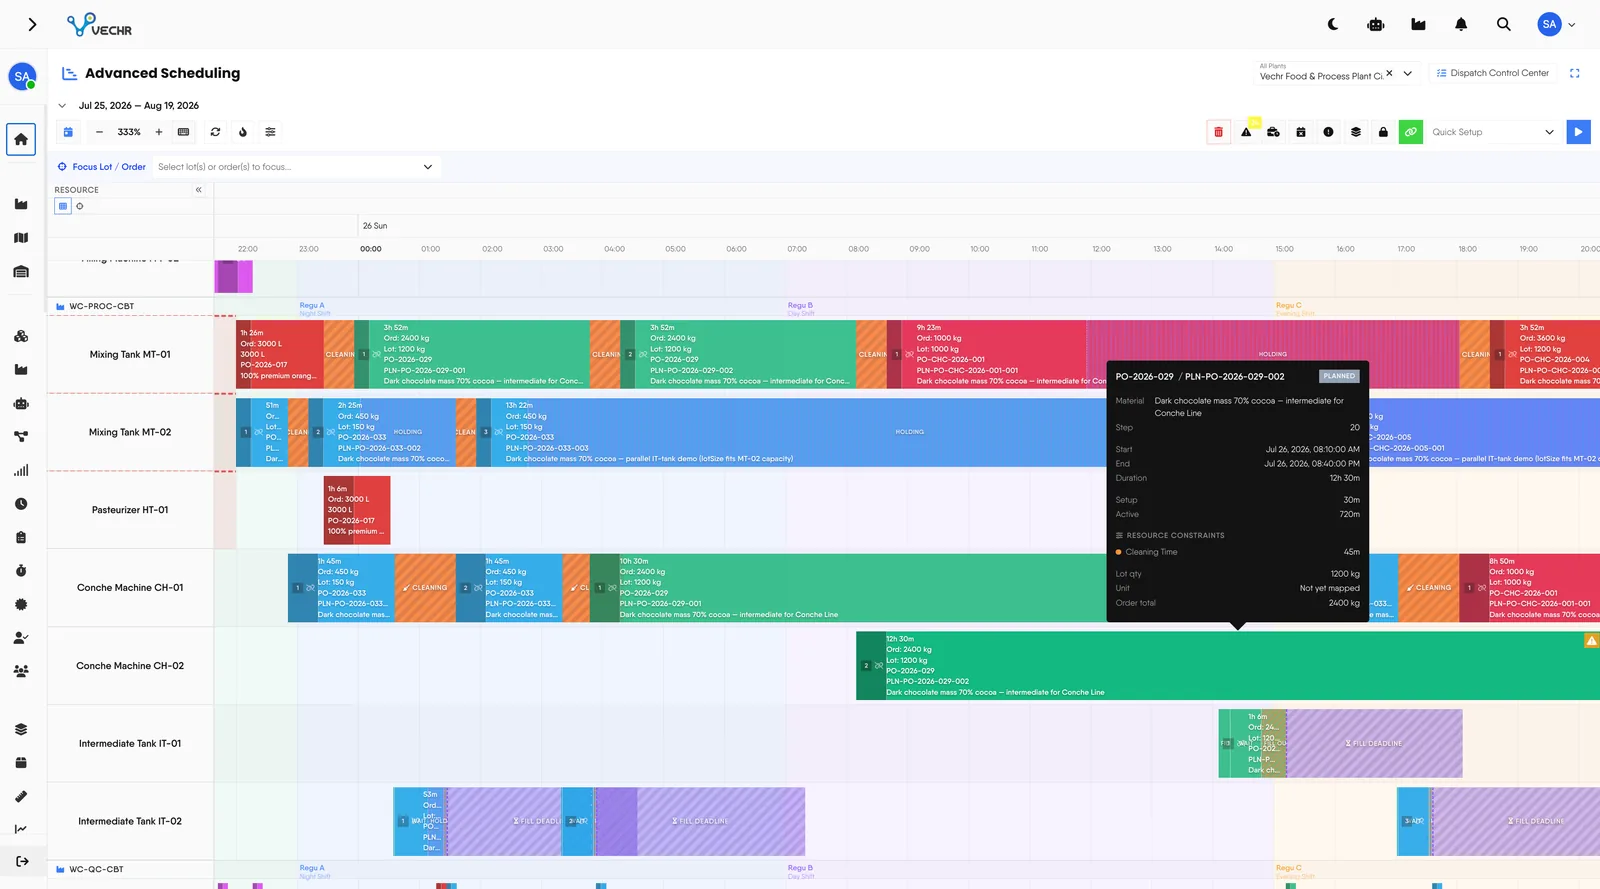
Bukan sekadar kalender produksi. Scheduler memahami karakter tiap resource: cycle time mesin, kapasitas dan hold time tangki, laju alir pompa. Dari situ jadwal disusun berdasarkan constraint yang benar-benar ada di lantai produksi.
Scheduling finite-capacity yang tahu tangki bukan mesin. Cleaning, hold time, laju pompa, dan tenaga kerja masuk ke setiap rencana.
Saat ini Jadwal mengabaikan waktu cleaning dan hold.
Dengan VECHR MES Cleaning, cooldown, dan hold time menjadi constraint nyata.
Saat ini Tangki dan pompa dijadwalkan seperti mesin.
Dengan VECHR MES Volume tangki dan laju pompa menentukan durasinya.
Saat ini Bottleneck baru ketahuan setelah terjadi.
Dengan VECHR MES Forward, backward, leveling, dan Drum-Buffer-Rope melindunginya.
Yang dicakup scheduling
- Empat strategi scheduling dalam satu engine Pakai Forward untuk menyelesaikan pekerjaan secepat mungkin, Backward untuk tepat waktu secara just-in-time, Leveling untuk meratakan beban, atau Drum-Buffer-Rope untuk menjaga throughput di sekitar bottleneck.
- Dirancang untuk manufaktur discrete dan proses Scheduler memahami constraint yang berbeda untuk mesin, tangki, dan pompa: kapasitas, hold time minimum dan maksimum, cleaning, cooldown, dan maintenance window.
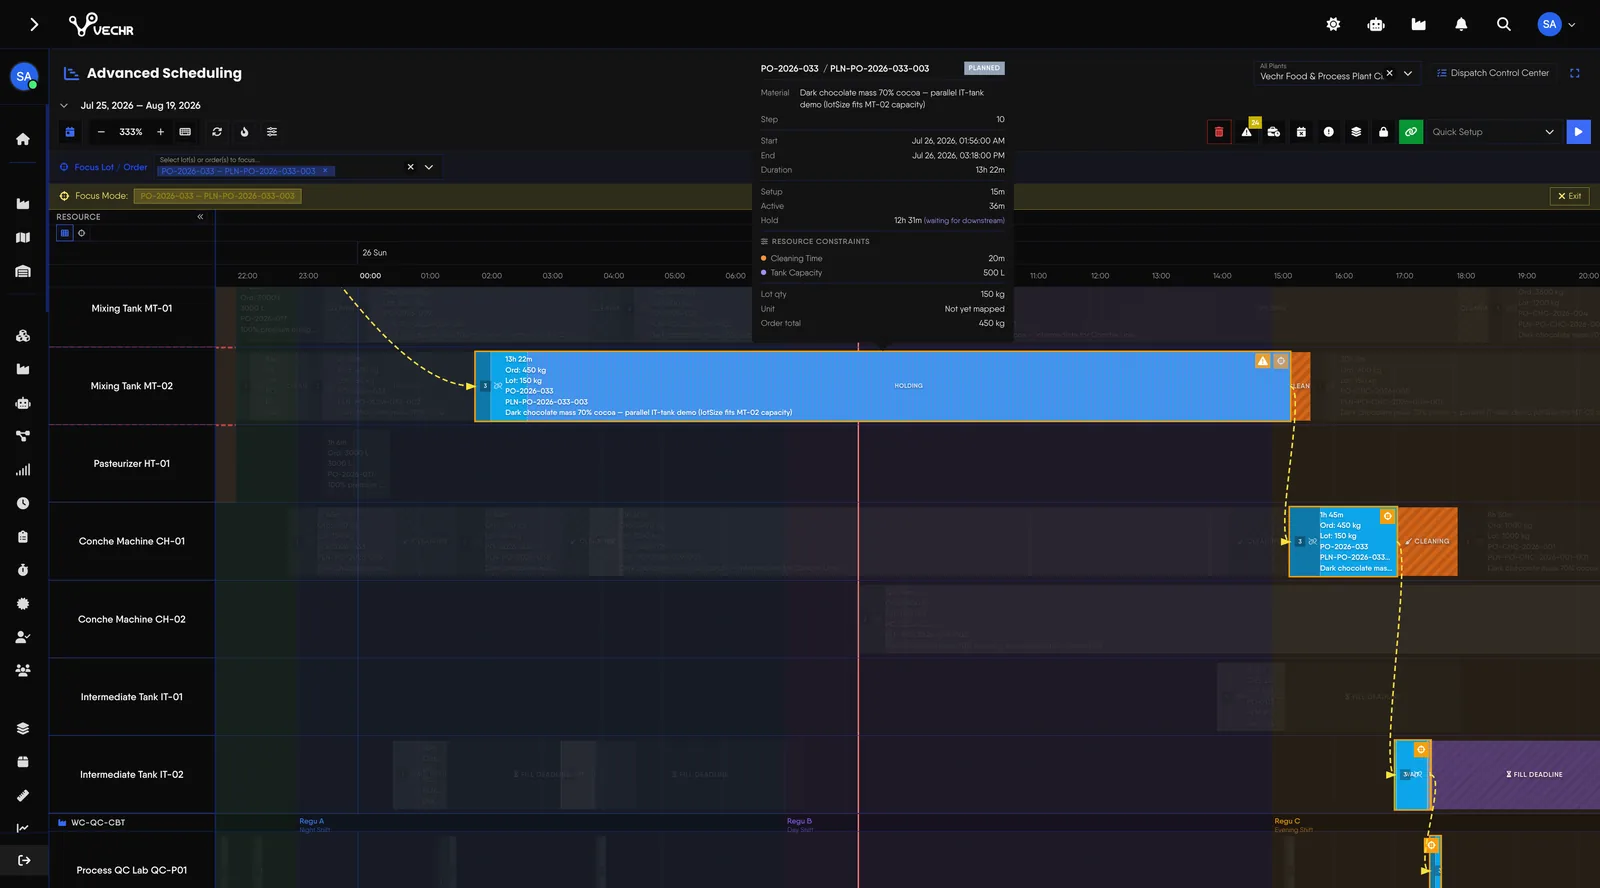
- Lot mengalir bertahap untuk menaikkan throughput Satu order bisa dipecah menjadi beberapa lot yang mengalir sendiri-sendiri dan saling tumpang tindih antarproses. Proses berikutnya tidak perlu menunggu seluruh order selesai.
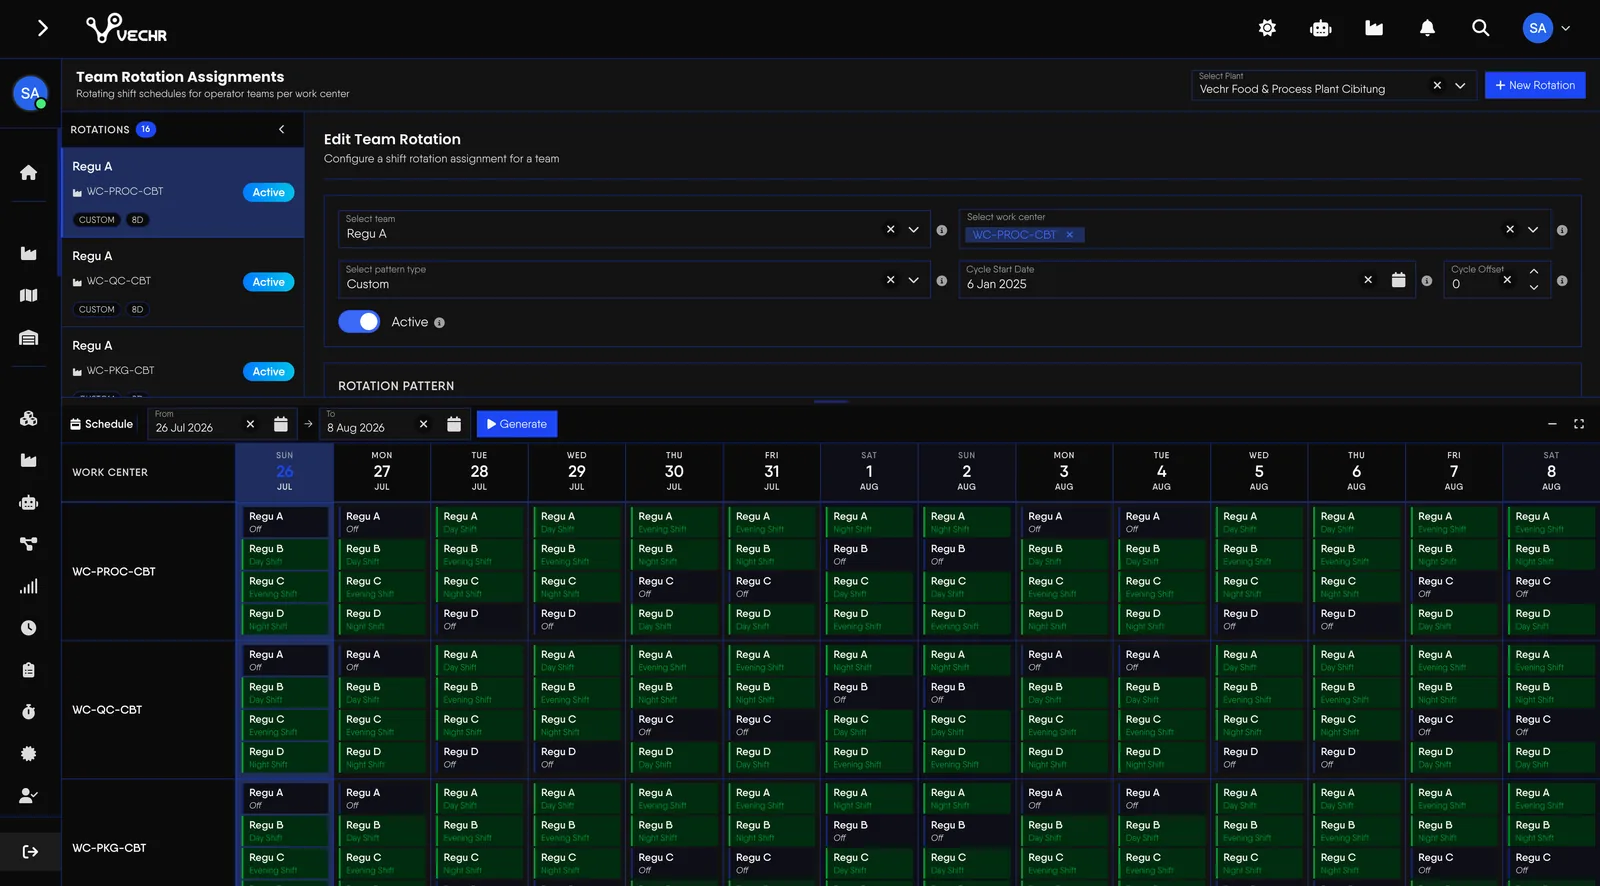
- Memperhitungkan Labour Capacity Jadwal memakai pola shift dari DuPont dan Panama sampai rotasi kustom, dan memperhitungkan ketersediaan tenaga kerja sebagai constraint. Penugasan operator per nama dibahas di halaman Workforce & Labour.
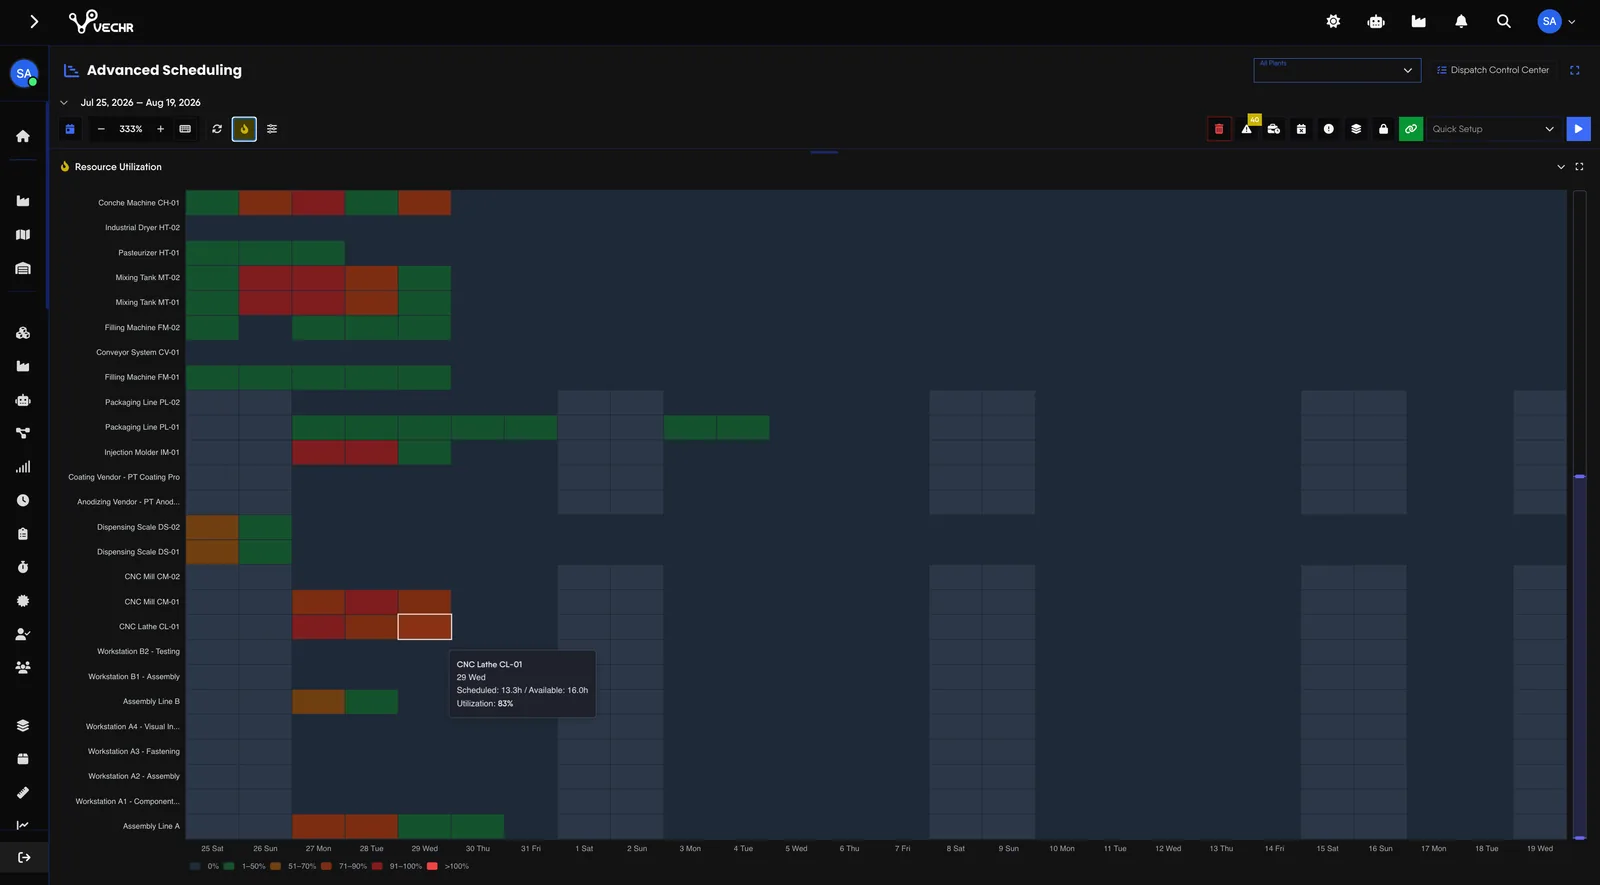
- Gantt interaktif untuk mengatur jadwal Reschedule dengan drag-and-drop, kunci slot penting, ubah banyak sekaligus, lihat utilisasi resource, dan kenali lebih awal risiko kekurangan material atau order terlambat.
- Dispatch Queue untuk lantai produksi Saat order di-release, langkah pertamanya yang sudah terjadwal masuk ke Dispatch Queue, tempat pekerjaan yang siap dikelompokkan untuk lantai produksi.
- Mesin berhenti, jadwal langsung tahu Breakdown yang dilaporkan dari lantai produksi muncul sebagai banner di Gantt, lengkap dengan order yang terdampak. Reschedule affected orders menunggu mesin pulih atau memindahkan langkah ke mesin lain dalam resource group yang sama.
- Capacity insights yang bekerja seperti inbox Scheduler menandai kekurangan material, tenaga kerja, dan mesin dari angkanya sendiri. Setiap planner bisa menandainya sudah dibaca, mengakuinya, atau menghapusnya, dan insight akan muncul lagi kalau kondisinya memburuk.
Setiap resource punya cara kerja dan constraint sendiri
Mesin, tangki, dan pompa tidak bisa dihitung dengan rumus yang sama. Scheduler menghitung durasi dari karakter resource yang dipakai, bukan dari angka yang diketik manual.
| Tipe resource | Cara durasi ditentukan |
|---|---|
| Machine | Setup time ditambah cycle time dikali jumlah produksi. |
| Tank | Berdasarkan volume dan hold time. Kalau volume melebihi kapasitas, scheduler bisa memakai tangki berikutnya, sesuai sambungan pipa yang ada. |
| Pump | Volume dibagi laju alir. Lama transfer dihitung dari kapasitas pompa, bukan diketik manual. |
Constraint per resource bisa mencakup kapasitas tangki, hold time minimum dan maksimum, cleaning, cooldown, maintenance window, serta pump rate masuk dan keluar.
Okupansi tangki dihitung dari awal sampai akhir
Tangki intermediate sudah terpakai sejak pengisian dimulai sampai isinya habis dipompa keluar. Kalau yang dihitung hanya waktu dwell, jadwal terlihat kosong padahal tangkinya masih terisi.
| Fase | Durasi | Contoh pada 1000 kg |
|---|---|---|
| Fill in | Volume lot ÷ pump rate in | 1000 L ÷ 100 L/menit = 10 menit, bisa berjalan bersamaan dengan pump-out di proses sebelumnya |
| Wait | Minimum hold time | 30 menit, tanpa overlap |
| Fill out | Volume lot ÷ pump rate out | 1000 L ÷ 50 L/menit = 20 menit, bisa berjalan bersamaan dengan proses hilir |
| Total okupansi | — | 60 menit, bukan hanya 30 menit hold |
Waktu changeover bergantung pada produk sebelumnya
Pindah dari satu produk ke produk lain jarang butuh waktu yang sama. Changeover Matrix menyimpan waktu setup antara dua produk tertentu, dan scheduler mengurutkan pekerjaan berdasarkan itu.
- Setup bergantung pada urutan Waktu setup dicari per pasangan produk, jadi urutan pekerjaan memengaruhi total waktu setup.
- Cleaning tidak dihitung dua kali Waktu changeover adalah totalnya. Kalau resource sudah punya jeda cleaning, jeda itu dikurangkan, jadi changeover 90 menit di tangki dengan cleaning 30 menit tetap memakan 90 menit.
- Peralatan yang menjalankan beberapa pekerjaan sekaligus Meja perakitan, rak uji, atau ruang curing bisa diberi Concurrent Capacity per material di Standard Rate-nya. Pekerjaan bisa ditumpuk sampai batas itu, dan langkah yang ditolak karena mesin penuh dilaporkan apa adanya.
- Urutan berdasarkan prioritas Order diurutkan berdasarkan prioritas dan due date, dengan Custom Priority Scoring per work center untuk pengaturan yang lebih halus.
Tentukan batas mana yang wajib dan mana yang hanya peringatan
Setiap jenis kapasitas bisa ditegakkan atau hanya dilaporkan. Pengaturannya ada di Settings, bagian Capacity Enforcement.
| Pengaturan | Default | Saat dimatikan |
|---|---|---|
| Enforce Material | Off | Tetap dijadwalkan, kekurangannya dilaporkan. |
| Enforce Labor | Off | Dijadwalkan ke shift yang tipis, kekurangannya dilaporkan. |
| Enforce Resource Horizon | On | Pencarian melewati jendela waktu, kelebihannya dilaporkan. |
Kapasitas mesin, volume tangki, serta aturan pengisian, cleaning, dan cooldown selalu ditegakkan. Pengaturan ini tidak pernah melonggarkannya.
Ubah rencana tanpa mengganggu yang sedang berjalan
- Clear dengan pratinjau Hapus seluruh jadwal atau hanya order tertentu, dan lihat dulu apa saja yang akan dihapus.
- Lot yang sedang berjalan tidak dipindah Lot yang sudah masuk produksi tetap di tempatnya, baik saat Clear maupun Reschedule.
- Hubungkan lot rencana ke unit nyata AS Lot Mapping menautkan lot placeholder seperti PO-1001-LOT-001 ke unit fisiknya, lengkap dengan jalur Quick Setup.
- Atur manual saat diperlukan Pindahkan slot secara manual, jalankan aksi ke beberapa slot sekaligus, dan periksa peringatan serta konflik dalam satu panel.
Empat strategi, satu engine
- Forward Menjadwalkan pekerjaan secepat mungkin dari tanggal mulai yang tersedia. Cocok saat targetnya menyelesaikan produksi lebih awal.
- Backward Menghitung mundur dari tanggal jatuh tempo, jadi material dan resource tidak terpakai lebih awal dari yang perlu.
- Leveling Membagi beban ke resource yang tersedia, supaya tidak ada satu resource yang menumpuk sementara yang lain menganggur.
- Drum-Buffer-Rope Mencari resource yang menjadi constraint, lalu menjaga aliran produksi di sekitarnya supaya bottleneck tidak menahan throughput keseluruhan.
Pertanyaan yang Sering Diajukan
Hal yang biasanya ingin dipastikan planner sebelum memercayakan jadwal produksi ke sistem.
Apakah scheduler ini bisa untuk manufaktur proses, atau hanya discrete?
Keduanya. Mesin, tangki, pompa, kapasitas, hold time, dan topologi pipa bisa langsung menjadi constraint scheduling. Manufaktur proses tidak perlu diperlakukan sebagai pengecualian.
Apakah kami harus menentukan bottleneck dulu?
Tidak. Dengan Drum-Buffer-Rope, scheduler mencari sendiri resource yang menjadi constraint dan menyusun jadwal untuk menjaga throughput di sekitarnya.
Apakah cleaning dan cooldown ikut diperhitungkan?
Ya. Cleaning, cooldown, maintenance window, kalender kerja, dan ketersediaan tenaga kerja bisa menjadi constraint resource, jadi jadwalnya lebih dekat dengan kondisi nyata.