Penjadwalan kapasitas terbatas: kenapa jadwal dari ERP sering tidak terpakai
Penjadwalan kapasitas terbatas menyusun jadwal produksi berdasarkan kapasitas yang benar-benar tersedia, mencakup jumlah mesin, waktu changeover, ketersediaan material, dan kalender kerja. Pendekatan ini berbeda dari penjadwalan kapasitas tak terbatas pada kebanyakan ERP, yang menghitung mundur dari tanggal kirim seolah setiap sumber daya selalu bebas.
Gejalanya sangat mudah dikenali
Ada satu pola yang muncul di banyak pabrik.
ERP menerbitkan jadwal produksi. Lalu seseorang di lantai produksi menyusun ulang urutannya di spreadsheet sebelum pekerjaan benar-benar dijalankan.
Ini sering dianggap masalah disiplin. Orang dianggap tidak mau mengikuti sistem.
Biasanya justru sebaliknya.
Jadwal itu disusun ulang karena versi aslinya memang tidak bisa dijalankan.
Penyebabnya ada pada cara sebagian besar ERP menghitung.
ERP menjadwalkan dengan asumsi kapasitas tak terbatas. Hitungannya mundur dari tanggal kirim, dikurangi lead time tiap langkah, lalu keluar tanggal kapan pekerjaan harus dimulai.
Yang tidak dicek: apakah resource yang dibutuhkan benar-benar kosong di jam itu.
Hasilnya bisa tiga order dijadwalkan di satu mesin pada jam yang sama.
Secara hitungan, jadwal itu benar.
Secara operasional, jadwal itu mustahil.
Yang dimaksud dengan kapasitas terbatas
Finite capacity scheduling (penjadwalan kapasitas terbatas) membalik urutan pertanyaannya.
Bukan lagi “kapan pekerjaan ini harus dimulai supaya selesai tepat waktu”, tetapi:
“Kapan ada slot yang benar-benar tersedia untuk pekerjaan ini?”
Bedanya terlihat dari apa saja yang ikut dihitung.
| Yang diperhitungkan | Alasannya |
|---|---|
| Slot yang sudah terpakai | Satu resource hanya bisa mengerjakan satu hal dalam satu waktu |
| Waktu changeover | Berpindah produk memakan waktu, dan besarnya bergantung pada urutan |
| Ketersediaan material | Pekerjaan tidak bisa dimulai sebelum materialnya tersedia |
| Kalender kerja | Shift, hari libur, dan preventive maintenance mengurangi waktu produktif |
| Ketergantungan antar order | Sebagian pekerjaan tidak boleh dimulai sebelum pekerjaan lain selesai |
Ada satu hal yang perlu diterima sejak awal.
Jadwal kapasitas terbatas hampir selalu lebih panjang dibandingkan jadwal kapasitas tak terbatas.
Itu bukan kemunduran.
Jadwal yang lebih pendek tadi memang tidak pernah bisa dijalankan. Durasi sebenarnya hanya belum kelihatan sampai produksi berjalan.
Empat strategi scheduling
Tidak ada satu pendekatan yang cocok untuk semua situasi.
Berikut empat strategi yang paling umum dipakai.
Forward scheduling menjadwalkan maju dari waktu paling awal yang memungkinkan. Setiap pekerjaan ditempatkan sesegera mungkin.
Cocok kalau tujuannya menyelesaikan pekerjaan secepatnya. Efek sampingnya, barang sering selesai lebih awal dari kebutuhan, jadi persediaan menumpuk.
Backward scheduling menjadwalkan mundur dari tanggal kirim. Setiap pekerjaan ditempatkan selambat mungkin selama masih memenuhi tenggat.
Strategi ini menekan persediaan, tetapi tidak menyisakan ruang untuk gangguan. Satu kerusakan langsung berdampak pada tanggal kirim.
Leveling meratakan beban antar-resource dan antar-periode, jadi lonjakan beban yang tidak realistis bisa dihindari.
Berguna kalau kapasitasnya cukup seimbang dan tujuannya menjaga aliran produksi tetap stabil.
Drum-Buffer-Rope memperlakukan satu kendala sebagai penentu ritme seluruh alur. Kendala itu dijadwalkan ketat sebagai drum, diberi stok penyangga supaya tidak pernah menganggur, dan pelepasan material mengikuti kecepatannya.
Paling efektif kalau ada satu bottleneck yang jelas dan stabil.
Dalam praktiknya, banyak pabrik menggabungkan keempatnya. Backward untuk order dengan komitmen tanggal, forward untuk sisanya, dan DBR pada bagian alur yang memiliki kendala jelas.
Kenapa tangki dan pompa membutuhkan perlakuan berbeda
Sebagian besar sistem scheduling dibangun di atas satu asumsi yang jarang disebutkan.
Setiap resource dianggap seperti mesin: menerima satu pekerjaan, memprosesnya selama durasi tertentu, lalu selesai dan kosong lagi.
Asumsi itu gugur pada produksi berbasis proses.
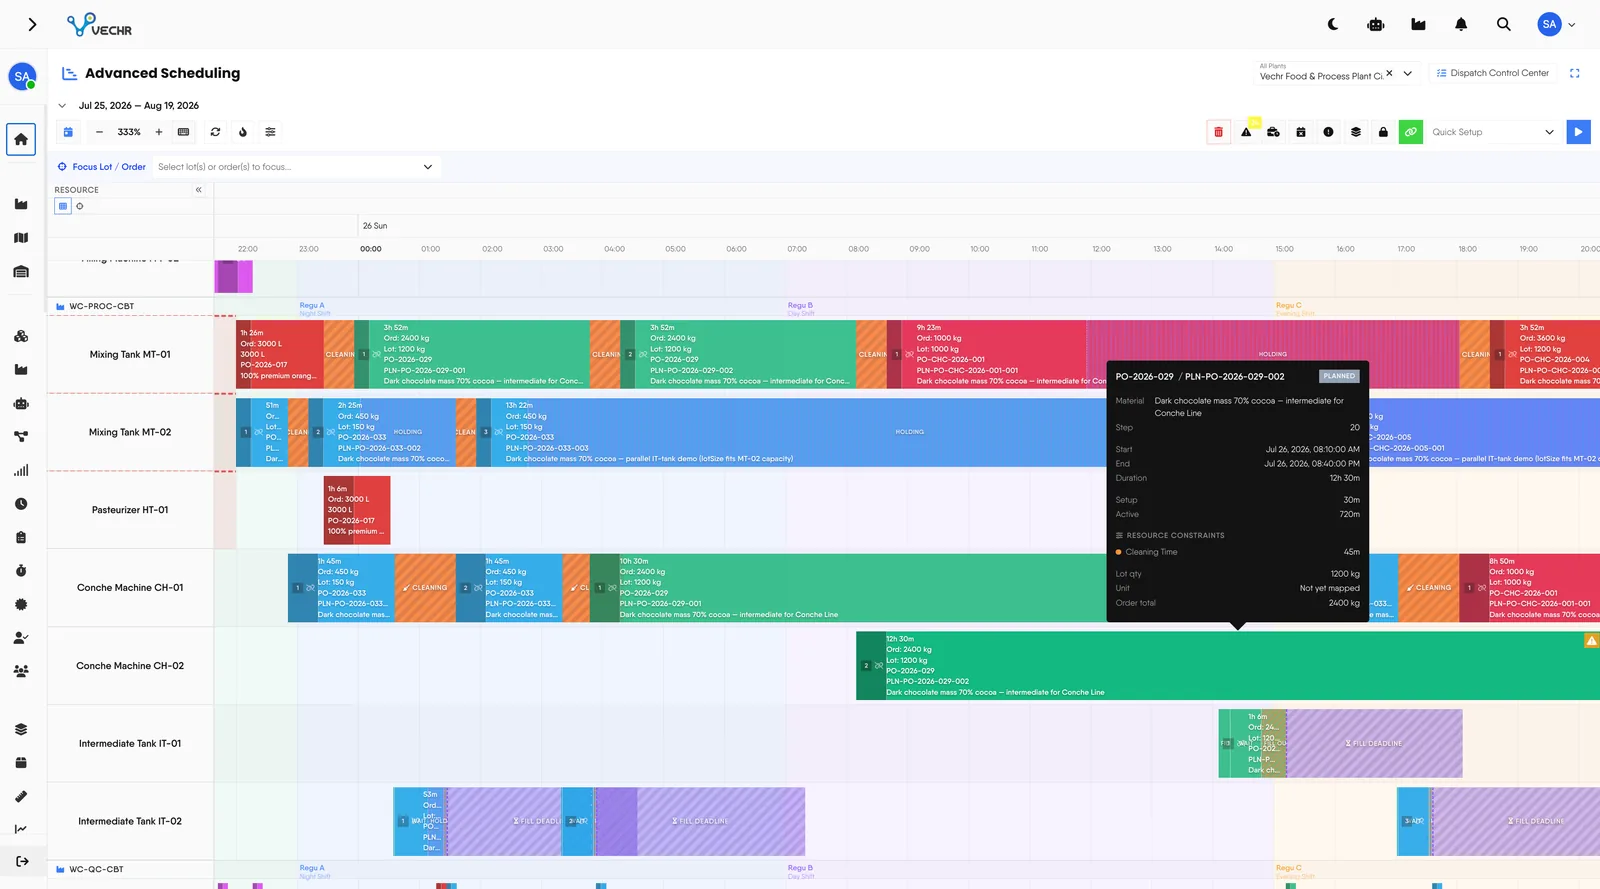
Tangki menahan volume selama rentang waktu.
Kapasitasnya bukan hanya soal waktu, tetapi volume dan waktu sekaligus.
Tangki yang masih berisi batch sebelumnya tidak bisa menerima batch berikutnya, walaupun jadwalnya terlihat kosong.
Menjadwalkan tangki seperti mesin menghasilkan jadwal yang secara waktu tampak benar, tetapi mustahil dijalankan.
Pompa dibatasi oleh laju alir.
Lama transfer bukan angka tetap, tetapi hasil bagi volume dengan laju alir.
Kalau dianggap durasi tetap, hitungannya meleset setiap kali ukuran batch berubah.
Dampaknya bukan sekadar jadwal yang kurang akurat.
Inilah yang membuat banyak pabrik proses akhirnya kembali menjadwal manual. Sistemnya menghasilkan jadwal yang jelas mustahil, sampai orang berhenti memercayainya sama sekali.
Menemukan bottleneck yang sebenarnya
Ada satu manfaat finite capacity scheduling yang jarang dibicarakan.
Prosesnya memaksa bottleneck kelihatan.
Ketika jadwal disusun terhadap kapasitas nyata, resource yang selalu penuh akan menonjol dengan sendirinya.
Hasilnya sering mengejutkan.
Bottleneck yang selama ini diyakini ada di sebuah mesin ternyata ada di langkah pembersihan, di kapasitas tangki penampung, atau di ketersediaan operator dengan kualifikasi tertentu.
Ini juga menjelaskan kenapa memaksimalkan OEE di resource yang bukan bottleneck jarang membantu.
Menaikkan output mesin yang bukan kendala hanya menambah antrean di depan kendala yang sebenarnya.
Hubungan keduanya dibahas lebih jauh di cara menghitung OEE.
Jadwal yang tetap berguna saat kenyataan berubah
Jadwal apa pun pasti meleset.
Mesin rusak. Material terlambat. Order mendesak masuk di tengah minggu.
Yang membedakan sistem scheduling yang terpakai dan yang ditinggalkan bukan seberapa bagus jadwal awalnya.
Yang membedakan adalah apa yang terjadi ketika jadwal itu meleset.
Sistem yang butuh berjam-jam untuk menghitung ulang akan ditinggalkan di gangguan besar pertama, justru saat sistem itu paling dibutuhkan.
Ada dua sifat yang menentukan.
- Cukup cepat dihitung ulang, jadi jadwal bisa diperbarui saat kondisi berubah, bukan hanya disusun sekali di awal minggu.
- Cukup stabil, jadi gangguan kecil tidak mengubah seluruh urutan. Jadwal yang berubah total setiap kali dihitung ulang akan berhenti dipercaya, karena tidak ada yang bisa merencanakan apa pun di atasnya.
Posisi VECHR MES
Advanced Scheduling pada VECHR MES menyusun jadwal terhadap kapasitas yang benar-benar tersedia.
Empat strategi tersedia, yaitu Forward, Backward, Leveling, dan Drum-Buffer-Rope, dan bisa dipilih sesuai karakter alur produksi.
Tangki dan pompa diperlakukan sebagai kendala tersendiri, bukan mesin dengan durasi tetap. Tangki dijadwalkan berdasarkan volume sekaligus waktu, sedangkan lama transfer dihitung dari laju alir dan volume batch.
Karena itu, jadwal untuk produksi berbasis proses tetap masuk akal ketika ukuran batch berubah.
Bottleneck terdeteksi otomatis dari hasil scheduling, jadi kendala yang sebenarnya muncul dari data, bukan dari asumsi.
Dan karena scheduling ada di platform yang sama dengan eksekusi produksi, material, dan maintenance, jadwal dihitung dari kondisi aktual. Ketersediaan material yang nyata dan jendela maintenance yang sudah direncanakan ikut diperhitungkan, tanpa perlu menyalin data antar sistem.
Pertanyaan yang Sering Diajukan
Apa perbedaan penjadwalan kapasitas terbatas dan kapasitas tak terbatas?
Penjadwalan kapasitas tak terbatas menghitung kapan sebuah pekerjaan harus dimulai agar selesai tepat waktu, tanpa memeriksa apakah sumber dayanya sedang tersedia. Hasilnya bisa menempatkan tiga order pada satu mesin di jam yang sama. Penjadwalan kapasitas terbatas hanya menempatkan pekerjaan di slot yang benar-benar kosong, jadi jadwalnya lebih panjang tetapi bisa dijalankan.
Apakah penjadwalan di MES menggantikan modul perencanaan di ERP?
Tidak. ERP tetap memegang perencanaan tingkat perusahaan, mulai dari permintaan, pengadaan, hingga komitmen tanggal kirim. Penjadwalan di MES mengubah rencana itu menjadi urutan kerja yang bisa dijalankan di resource yang nyata, lalu mengirim tanggal yang realistis kembali ke ERP.
Kapan strategi Drum-Buffer-Rope paling tepat digunakan?
Saat ada satu kendala yang jelas dan stabil, dan seluruh alur produksi bergantung padanya. DBR menjadwalkan kendala itu dengan ketat, lalu mengatur pelepasan material supaya pekerjaan tidak menumpuk di depannya. Kalau bottleneck berpindah-pindah tergantung bauran produk, leveling biasanya lebih stabil.
Kenapa tangki tidak bisa dijadwalkan seperti mesin?
Mesin memproses satu pekerjaan lalu selesai, jadi kapasitasnya berupa waktu. Tangki menahan volume selama rentang waktu tertentu, jadi kapasitasnya berupa volume dan waktu sekaligus. Menjadwalkan tangki seperti mesin menghasilkan jadwal yang terlihat benar tetapi mustahil dijalankan, karena tangki yang masih terisi tidak bisa menerima batch berikutnya walaupun slot waktunya kosong.
Seberapa sering jadwal produksi perlu dihitung ulang?
Setiap kali kondisinya berubah cukup besar. Mesin rusak, material kurang, atau order mendesak membuat jadwal lama tidak berlaku lagi. Yang menentukan bukan seberapa sering, tetapi apakah perhitungannya cukup cepat diperbarui saat dibutuhkan, dan cukup stabil supaya gangguan kecil tidak mengubah seluruh urutan.